Manufaktur
Setiap batch di lini produksi Anda, terpantau.
Material yang sesuai dengan catatan, work in progress yang bisa ditemukan, dan lot yang bisa ditelusuri balik. Teknologi yang tepat dipilih untuk setiap stasiun dan dihubungkan lewat DERAS ke ERP atau MES yang sudah dipakai.
Celah sehari-hari
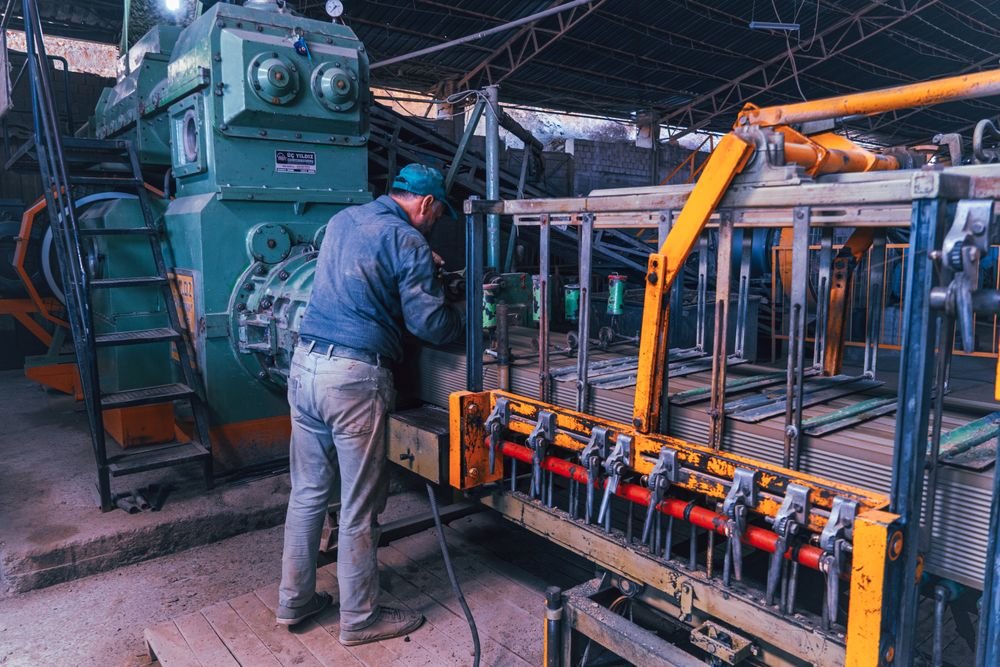
Sebagian besar keterlambatan produksi berawal dari catatan yang hilang.
Kekurangan yang tidak terduga, batch yang tidak ditemukan, lot yang tidak bisa ditelusuri. Gejalanya berbeda, akar masalahnya sama: tidak ada catatan andal tentang apa yang bergerak, di mana, kapan, dan melalui langkah apa.
16%pimpinan manufaktur yang memiliki pemantauan work-in-progress real-time di seluruh proses produksi. Zebra Manufacturing Vision Study, 2024
76%perusahaan otomotif yang disurvei JAIF melaporkan masalah dengan kontainer returnable. Automotive Logistics
 ERP: 480 pcs · Lantai: 422
ERP bilang ada. Lantai produksi bilang lain.
Hitungan material bergeser di antara pengecekan stok, dan selisihnya baru terlihat saat work order dirilis.
Lini menunggu material yang seharusnya ada
Kekurangan di lini ditemukan saat bin sudah kosong, bukan saat mulai menipis.
Work in progress yang tidak bisa ditemukan
Batch berpindah antarstasiun tanpa catatan, sehingga statusnya dicari dengan berkeliling lantai produksi.
Penelusuran yang makan waktu berhari-hari
Setelah ada komplain, mencari lot, stasiun, dan komponen yang terlibat berarti membongkar kertas dan spreadsheet.
Part yang ditahan kembali masuk produksi
Barang yang menunggu inspeksi atau rework tercampur dengan stok bagus bila penahanannya hanya berupa stiker.
Kontainer returnable yang tidak pernah kembali
Tote, rak, dan palet dikirim ke pemasok dan pelanggan, dan tidak ada yang menghitungnya saat kembali.
Tool dan molding tidak terlihat
Tool, jig, dan molding bersama dicari setiap awal shift, dan lokasi terakhirnya hanya bisa ditebak.
Data tersebar di banyak tempat
ERP, MES, spreadsheet, CCTV, dan akses pintu tidak saling terhubung, sehingga setiap selisih diselidiki secara manual.
Alur kerja
Dari material masuk sampai barang jadi.
Pilih satu tahap untuk melihat di mana catatan hilang hari ini, dan apa yang berubah. Satu lapisan DERAS membawa setiap event ke dashboard dan ERP atau MES yang sudah dipakai.
Tahap 01
Penerimaan & inspeksi
Material dicatat manual, dan lot tercampur sebelum inspeksi selesai.
Setiap lot diberi label dan dicatat saat penerimaan, terhubung ke pemasok dan PO-nya, lalu ditahan sampai lolos inspeksi.
Opsi teknologi
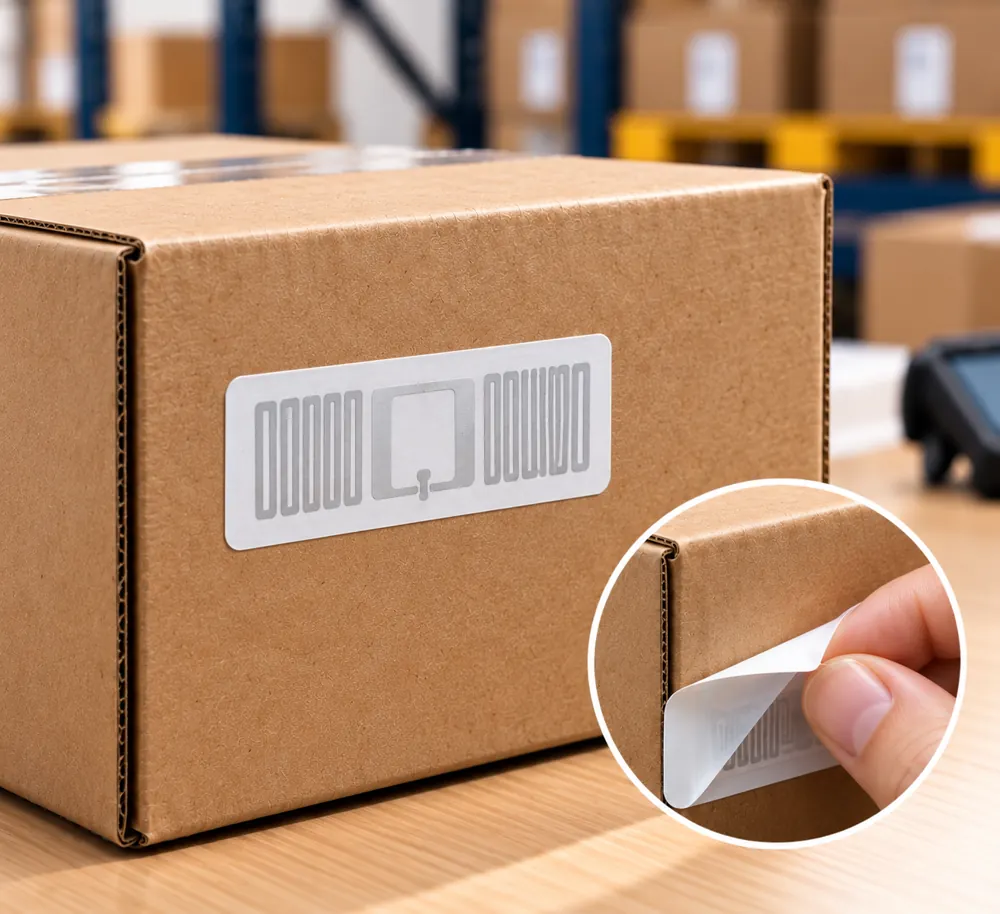
- Label barcode/QR
- Printer RFID
- Reader genggam
Tahap 02
Suplai ke lini
Lini baru tahu material kurang saat bin sudah kosong.
Setiap transfer ke lini tercatat, sehingga stok di tiap lini terlihat sebelum habis.
Opsi teknologi
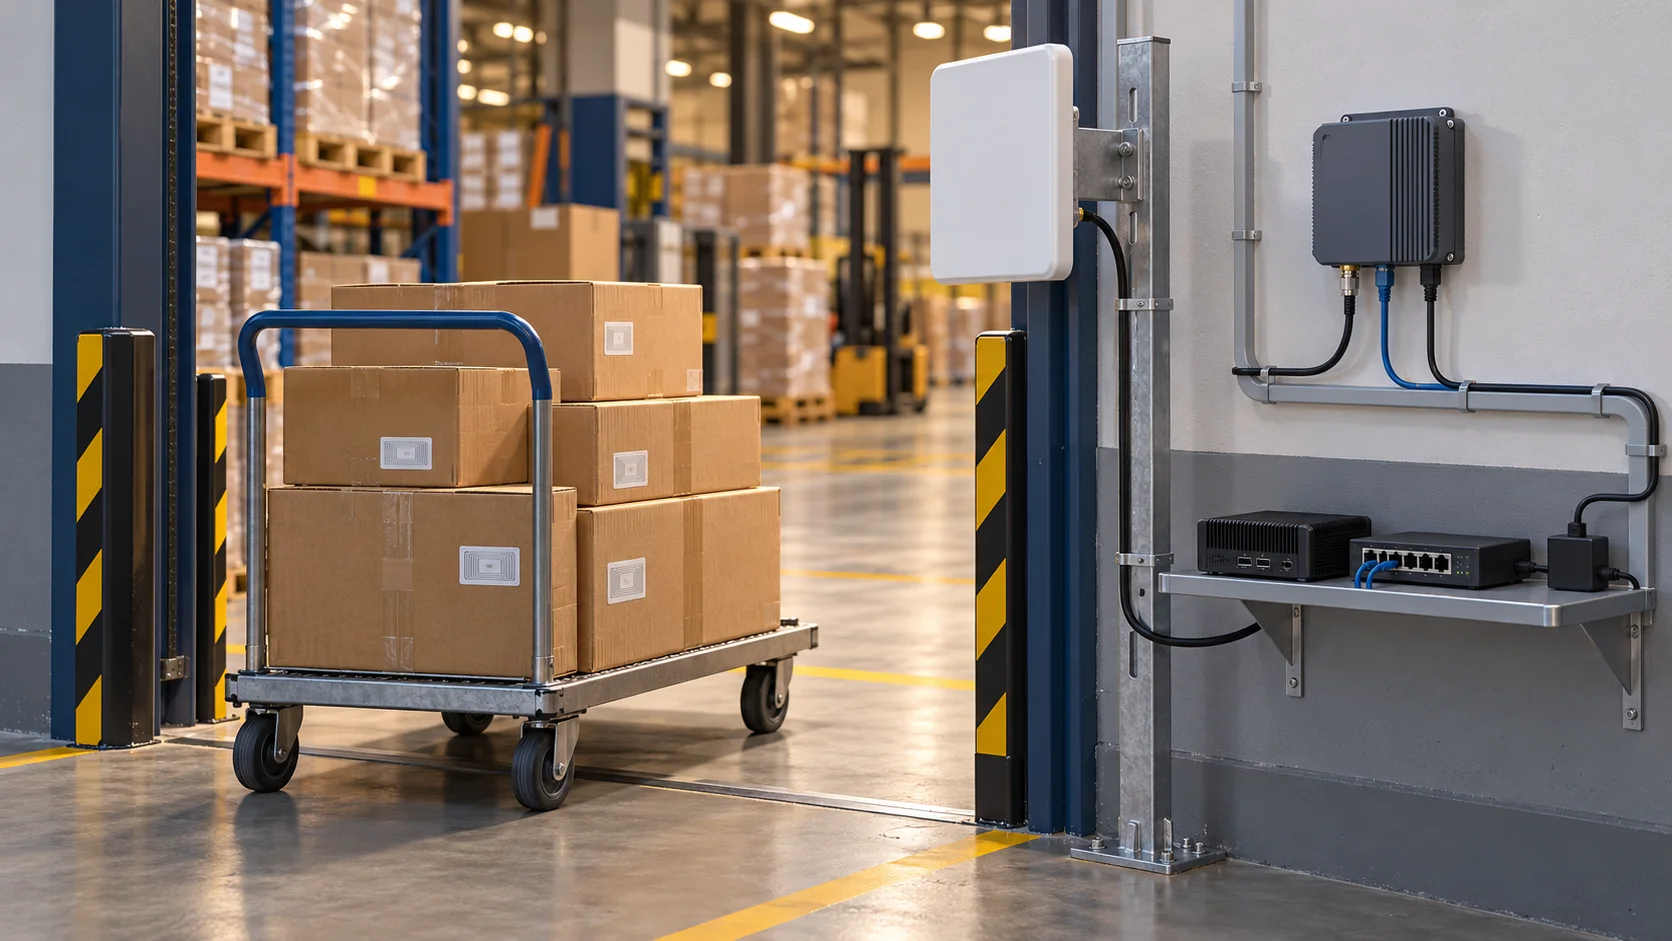
- Gate UHF RFID
- Kanban barcode
- BLE untuk troli
Tahap 03
Work in progress
Status batch diperbarui di akhir shift, kalau pun diperbarui.
Pembacaan di setiap stasiun memperbarui status batch saat bergerak.
Opsi teknologi
- Fixed RFID di stasiun
- Tag on-metal
- Titik tap NFC
Tahap 04
Kualitas & rework
Barang yang ditahan kembali tercampur ke stok bagus.
Penahanan dan pelepasan dicatat per lot, dengan bukti visual bila diperlukan.
Opsi teknologi
- Reader genggam
- Kamera AI
- Barcode
Tahap 05
Barang jadi & pengiriman
Daftar packing dicek dengan mata.
Karton diverifikasi terhadap order saat packing dan di dock.
Opsi teknologi
- Tunnel/gate UHF RFID
- Barcode
- Kamera
Tahap 06
Kontainer returnable
Tote dan rak dikirim ke mitra dan tidak dihitung saat kembali.
Perjalanan keluar dan kembali setiap kontainer tercatat per mitra.
Opsi teknologi
- Gate UHF RFID
- Tag BLE
- GPS tracker
DERAS · saring pembacaan, tambahkan konteks, hubungkan sistem
+ event kontrol akses, tool, dan kamera dari seluruh pabrikContoh alur. Titik tangkap, teknologi, dan integrasi dikonfirmasi per proyek setelah asesmen.
Kapabilitas
Mulai dari hasil, bukan perangkatnya.
Setiap kapabilitas dipasangkan dengan teknologi yang paling cocok. Lebih dari satu teknologi digabungkan bila masalahnya membutuhkan.
Akurasi material
ERP dan material di lantai produksi tetap selaras, dengan selisih ditandai saat terjadi.
- Barcode
- RFID
- DERAS
Visibilitas suplai lini
Lihat apa yang sudah dikirim ke setiap lini, sebelum kekurangan menghentikannya.
- Gate RFID
- Kanban barcode
- BLE
Pelacakan WIP
Ketahui stasiun mana yang sudah dilewati setiap batch, dan di mana posisinya sekarang.
- Fixed RFID
- Tag on-metal
- NFC
Ketertelusuran lot
Telusuri produk jadi kembali ke lot, stasiun, dan komponennya dalam hitungan menit.
- Log event DERAS
- Barcode
- RFID
Kontrol penahanan kualitas
Pisahkan barang yang ditahan dan rework dari stok bagus sampai dilepas.
- Reader genggam
- Kamera AI
Pelacakan aset returnable
Hitung tote, rak, dan palet saat keluar ke mitra dan saat kembali.
- Gate RFID
- BLE
- GPS
Pelacakan tool & molding
Temukan tool, jig, dan molding bersama, dan lihat siapa yang terakhir mengambilnya.
- RFID
- NFC
- BLE
Keamanan & akses
Kendalikan siapa yang masuk ke area terbatas dan apa yang keluar lewat gerbang.
- Kontrol akses
- Gate RFID
- Kamera AI
Satu tampilan operasional
Setiap event dalam satu dashboard, terhubung ke ERP atau MES yang sudah dipakai.
- DERAS
Perangkat lunak yang menghubungkan
Perangkat menangkap.
DERAS memberi makna.
Satu tote yang melewati gate lini bisa terbaca berkali-kali oleh beberapa perangkat. ERP hanya butuh satu baris bersih: tote dikirim ke Line 2, 09:42. DERAS berada di antaranya, sehingga teknologi dan merek bisa dikombinasikan tanpa membangun ulang sistem yang ada.
- Saring dan hapus duplikat. Pembacaan berulang dan nyasar dibuang, sehingga setiap pergerakan tercatat sekali.
- Tambahkan konteks. Satu pembacaan menjadi event produksi: lot mana, stasiun mana, kapan, dan di langkah mana.
- Hubungkan sistem yang sudah berjalan. Satu dashboard operasional, dengan event diteruskan ke ERP atau MES. Tanpa bongkar pasang sistem.
Event barang produksi
TOTE-024Gate lini RFIDDikirim ke Line 2WIP-0815Reader stasiun 3Lolos pengelasanLOT-2210Cek genggamDitahan · QCBIN-117Gate dockKembali dari pemasokContoh antarmuka dan data. Alur kerja dan integrasi disesuaikan dengan proyek Anda.
Hasil yang realistis
Apa yang berubah, dan apa yang butuh proses.
Teknologi membuat proses yang baik lebih cepat dan lebih mudah dijaga. Teknologi tidak menggantikannya, jadi ekspektasi disepakati sebelum apa pun dipasang di lini.
Tidak ada angka yang dijanjikan sebelum pabrik dilihat langsung. Metrik disepakati, diukur, dan dipakai untuk memutuskan perluasan.
Yang membaik
- Hitungan material yang lebih sering cocok dengan ERP
- Kekurangan terlihat sebelum lini berhenti
- Status batch yang diperbarui seiring pekerjaan bergerak
- Riwayat lot siap saat pelanggan bertanya
Yang tetap butuh proses
- Aturan jelas kapan lot dirilis, ditahan, dan dilepas
- Tag yang sesuai untuk part logam, panas, oli, atau pencucian; diuji pada barang yang sebenarnya
- Pelatihan dan penanggung jawab di setiap stasiun
Cara mengukurnya
Baseline dicatat lebih dulu, lalu dibandingkan selama pilot:
- Akurasi material per lokasi dan nomor part
- Lini berhenti karena material kurang
- Waktu menelusuri lot setelah komplain
- Kontainer returnable yang hilang per bulan
- Waktu yang habis untuk mencari tool dan WIP
Satu mitra, dari awal sampai akhir
Dari survei pabrik pertama sampai dukungan sehari-hari.
Satu tim memegang seluruh proyek, sehingga perangkat, perangkat lunak, dan sistem yang ada bekerja sebagai satu kesatuan.
- 1
Asesmen
Telusuri pabrik, petakan alur dari penerimaan sampai pengiriman, temukan di mana catatan hilang, dan cek sistem serta kondisi RF di dekat logam dan mesin.
- 2
Desain
Pilih kombinasi teknologi per stasiun: barcode bila sudah cukup, RFID, BLE, kamera, atau kontrol akses bila sepadan.
- 3
Pengadaan & pemasangan
Perangkat, tag on-metal dan industri, dudukan, dan instalasi, diuji pada part dan kontainer yang sebenarnya.
- 4
Integrasi
Hubungkan titik tangkap lewat DERAS ke dashboard dan ERP atau MES yang sudah ada.
- 5
Pilot & perluasan
Mulai dari satu lini atau satu alur kerja, ukur terhadap baseline, lalu perluas.
- 6
Dukungan
Pelatihan untuk operator dan supervisor, penyetelan setelah go-live, dan dukungan berkelanjutan.
Perangkat dalam konteks
Perangkat di balik setiap stasiun.
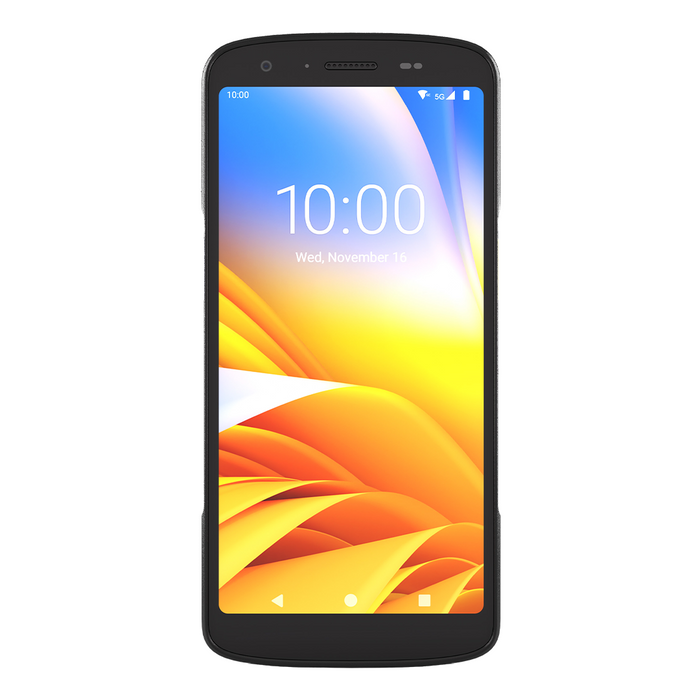
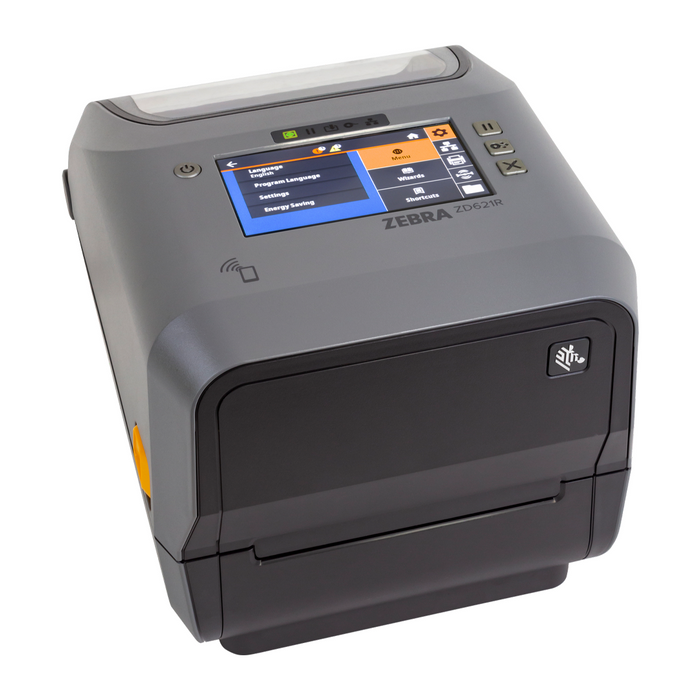
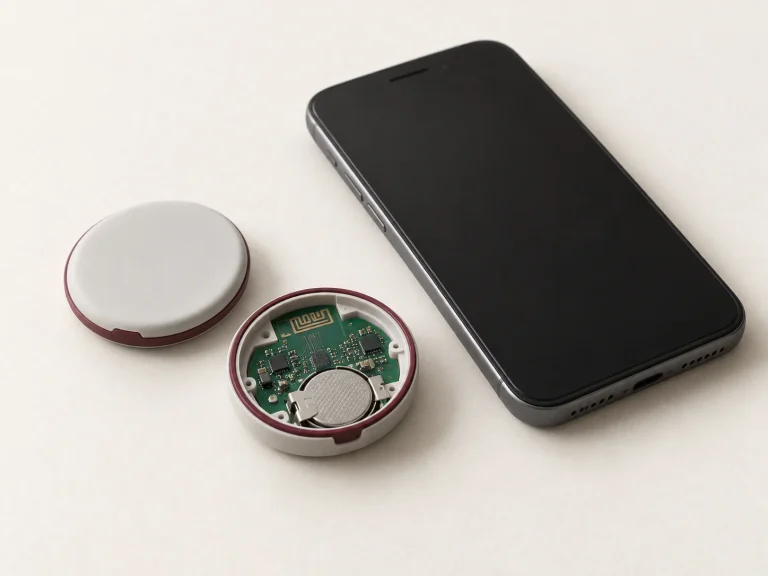
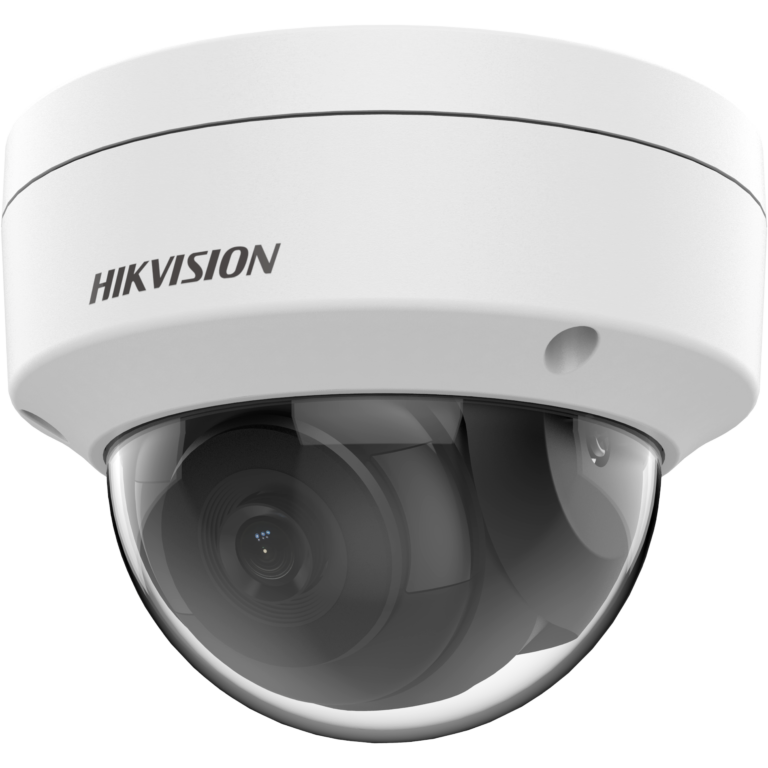
Contoh perangkat per kapabilitas. Model, tag, aksesori, dan jumlah akhir dikonfirmasi saat asesmen.
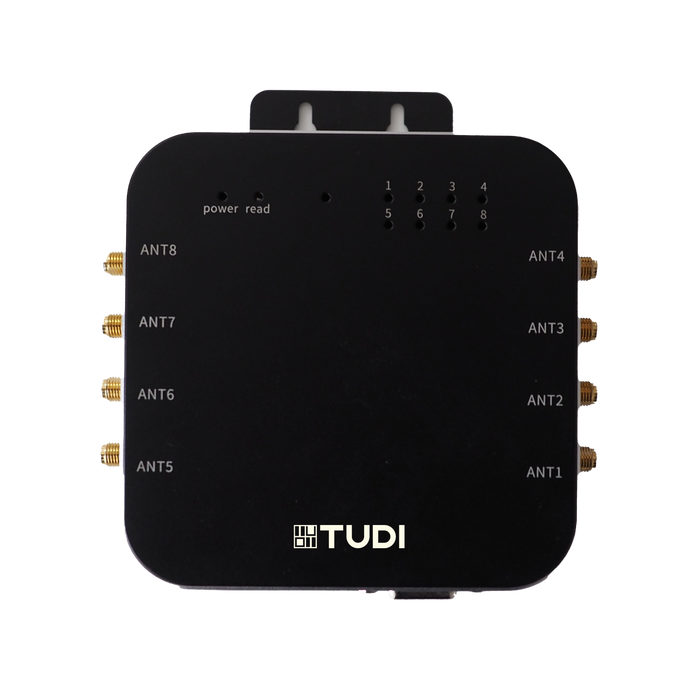
Lihat spesifikasi & aplikasi
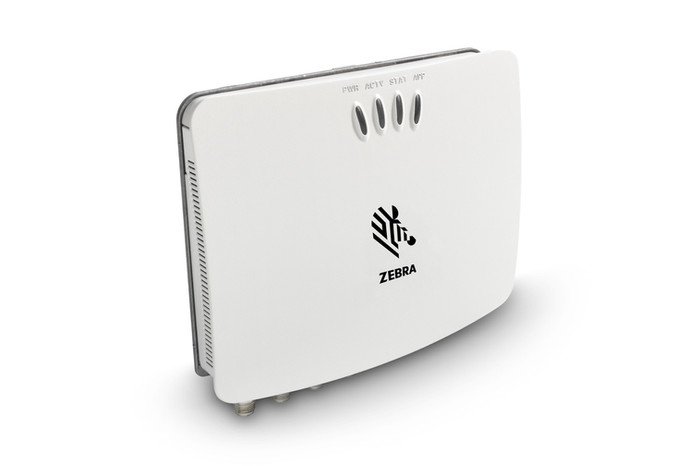
Lihat spesifikasi & aplikasi
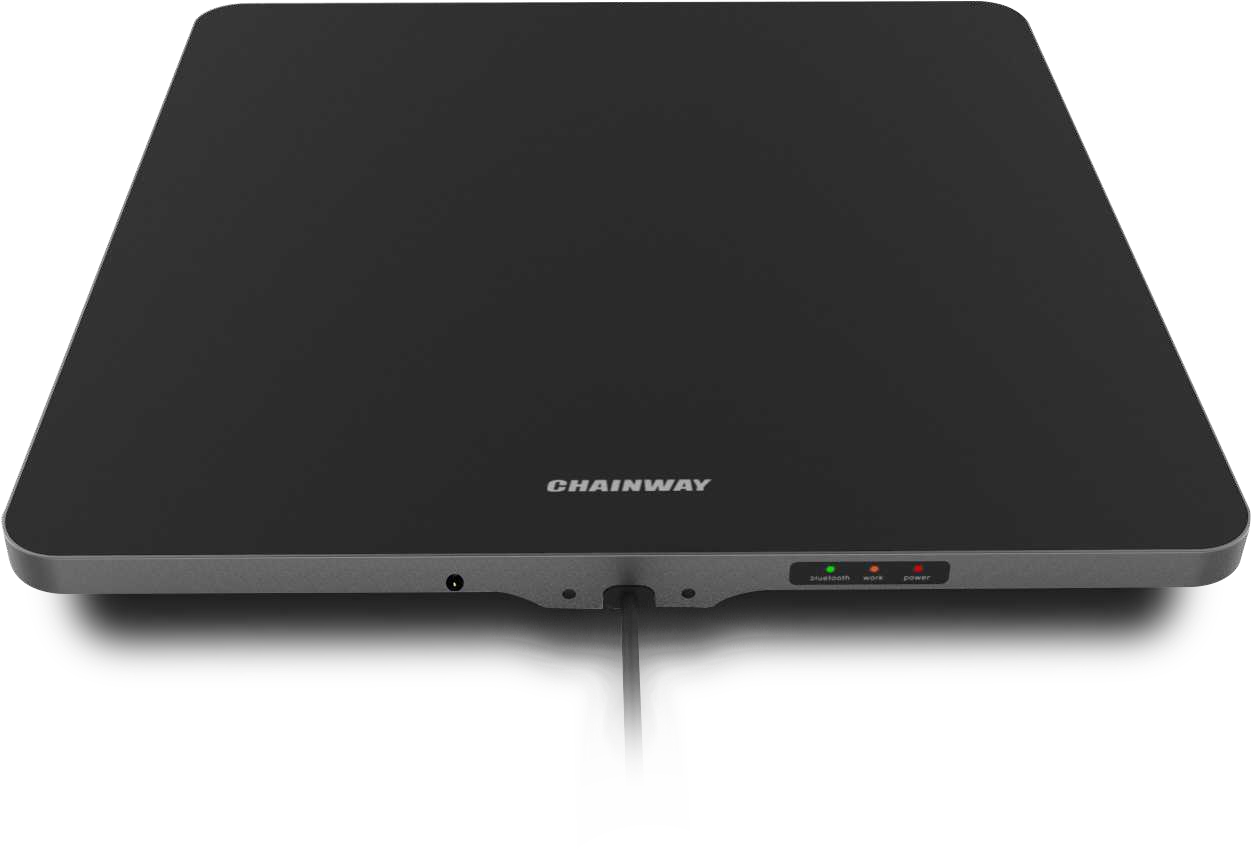
Lihat spesifikasi & aplikasi
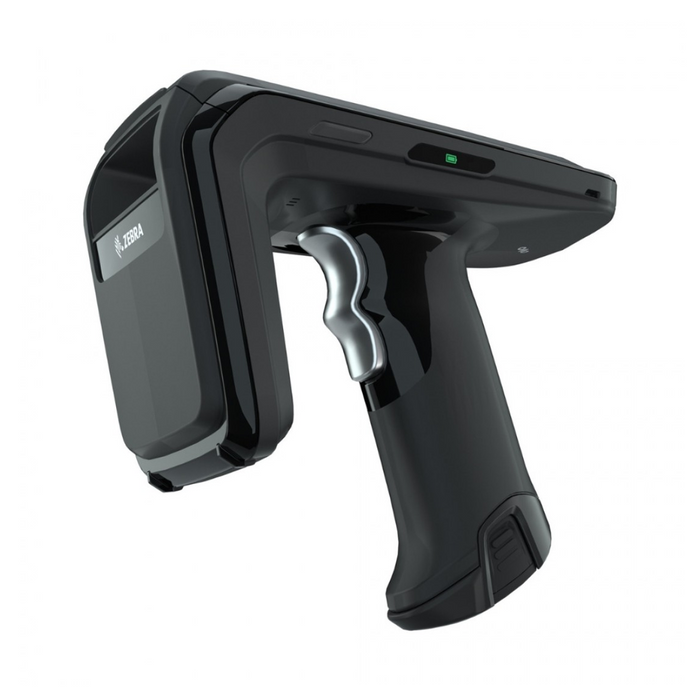
Lihat spesifikasi & aplikasi
Lihat spesifikasi & aplikasi
Lihat spesifikasi & aplikasi
Lihat spesifikasi & aplikasi
Lihat spesifikasi & aplikasi
Pertanyaan
Sebelum survei pabrik pertama.
Apakah tag RFID bisa dipakai di part logam?
Tag standar sulit terbaca di logam, jadi dipakai tag on-metal yang diuji pada part, rak, dan mesin yang sebenarnya saat asesmen. Bila tag tidak bisa dipasang, barcode atau NFC dipakai sebagai gantinya.
Apakah kami butuh RFID di semua tempat?
Tidak. Barcode sering sudah cukup di langkah yang lebih lambat dan disengaja. RFID sepadan bila banyak barang melewati satu titik sekaligus atau harus terbaca tanpa garis pandang. Sebagian besar pabrik memakai keduanya.
Apakah bisa terhubung ke ERP atau MES kami?
Justru itu titik awalnya. DERAS meneruskan event yang bersih ke sistem yang sudah dipakai. Cakupan integrasi dikonfirmasi per proyek.
Bagaimana dengan panas, oli, atau pencucian?
Tag industri yang tahan kondisi tersebut dipilih setelah diuji pada barang dan proses yang sebenarnya.
Bisakah mulai dari satu lini?
Bisa. Sebagian besar proyek dimulai dari satu lini atau satu alur kerja, seperti suplai ke lini atau kontainer returnable, diukur terhadap baseline yang ada.
Apakah semua harus dibeli dari satu merek?
Tidak. Beberapa merek perangkat didukung, dan DERAS menyimpan data di satu tempat apa pun perangkat yang dipakai.
Mulai dari satu alur kerja
Temukan di mana
lini kehilangan jejak.
Ceritakan part, alur produksi, dan sistem yang sudah dipakai. Percakapan pertama menetapkan titik awal dan metrik yang akan diukur.